

Derrière une imbrication de tubes performante se cachent des problématiques d’optimisation complexes.Nous avons demandé aux ingénieurs qui développent les algorithmes d’imbrication d’Almacam de nous expliquer ce qui détermine réellement la qualité d’un placement et, à travers des cas concrets, ce qui fait qu’une technologie de nesting est plus performante qu’une autre.
Qu’est-ce qu’une imbrication de tubes ?
Une imbrication de tubes consiste à trouver le meilleur placement des différentes pièces le long d’une barre de tube ou de profilé avant de passer à la phase de découpe. Mais il serait réducteur de considérer qu’un positionnement de pièces qui minimise la consommation de matière est nécessairement la meilleure optimisation possible. Une imbrication de tubes efficace est un problème d’optimisation multicritère qui fait intervenir de nombreux paramètres : l’enjeu n’est pas simplement de minimiser la matière consommée, mais d’optimiser le coût global de production, en tenant compte du coût matière, du coût de coupe, des temps de traitement et des différentes contraintes industrielles.
Pourquoi l’imbrication de tubes est-elle un élément clé de la production ?
Dans la découpe de tubes et de profilés, l’imbrication a un impact direct sur la quantité de matière consommée pour produire une série de pièces. Sur des volumes de production importants, quelques pourcents d’écart entre deux solutions FAO peuvent représenter une quantité significative de matière.
L’objectif est donc de produire les pièces demandées en utilisant le moins de matière possible, tout en exploitant efficacement les chutes disponibles.
Quelle est la différence entre une imbrication de tubes standard et une imbrication optimisée ?
Produire une imbrication correcte devient de plus en plus accessible. En revanche, gagner les derniers points d’efficience matière sur des cas industriels complexes et sous contraintes reste un problème algorithmique de haut niveau. Passer, par exemple, d’un taux d’utilisation matière de 90 à 95 %, voire de 95 à 96 %, exige des stratégies d’optimisation beaucoup plus avancées.
Or, ces quelques points peuvent représenter une valeur économique importante. Chaque pourcentage de matière économisé réduit directement le coût matière de la production. Ainsi, lorsque la matière représente une part importante des coûts de production, réduire le coût matière de seulement 1 % peut se traduire par une augmentation de l’ordre de 10 % de la marge.
Prenons un exemple avec 130 tubes à placer (26 verts, 52 roses et 52 bleus) dans des barres de 6 mètres. Une solution d’imbrication performante permet de placer toutes les pièces sur 26 barres, avec un seul placement. Une autre solution, moins optimisée, nécessite 27 barres et 7 placements différents.

Placement optimisé (26 barres, 1 placement) 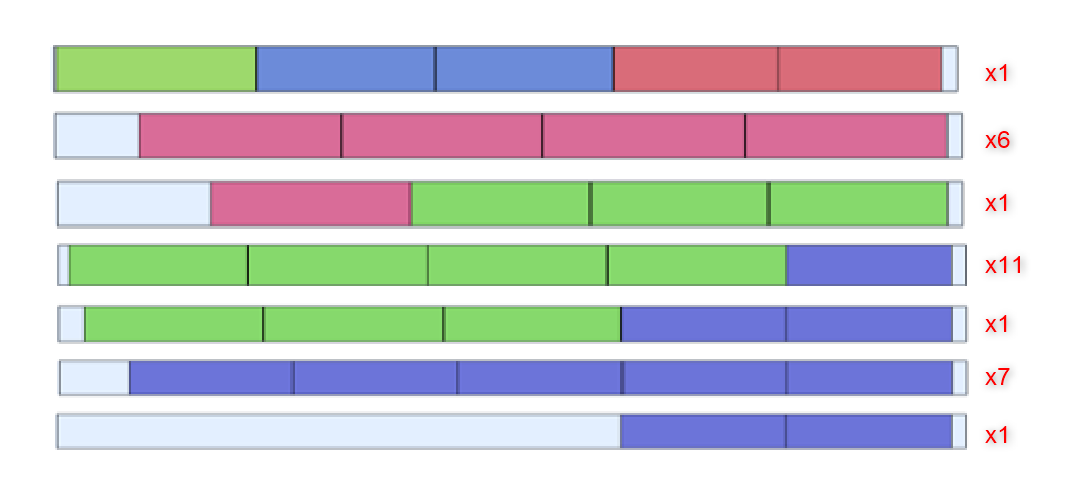
Mauvais placement (27 barres, 7 placements
La première solution permet donc d’économiser de la matière, mais aussi du temps de programmation. Pour la trouver, l’algorithme doit être capable d’explorer efficacement un très grand nombre de combinaisons possibles.
Les écarts peuvent être encore plus importants lorsque l’imbrication doit intégrer des contraintes réelles de production, comme les priorités entre pièces, les coupes communes ou la gestion des chutes.
Ces cas d’usages illustrent que deux imbrications peuvent sembler aussi performantes à première vue, mais la finesse avec laquelle la gestion des contraintes est intégrée dans les algorithmes peut amener à des résultats différents. Une prise en compte fine, plutôt qu’approximative, peut ainsi générer des écarts importants sur l’utilisation de la matière. C’est précisément sur ces cas complexes que la qualité et la sophistication des algorithmes d’imbrication deviennent déterminantes, et qu’un logiciel de découpe de tubes avec un nesting avancé fait la différence.
De nombreuses solutions CFAO proposent une imbrication automatique de tube. Qu’est-ce qui différencie réellement un logiciel d’imbrication de tubes d’un autre ?
Pour comparer des solutions de nesting de tube, deux (voire trois) éléments doivent être considérés :
1. La capacité à traiter les cas réels de la production industrielle.
Avant de comparer les performances d’optimisation, il faut vérifier que le logiciel dispose des fonctionnalités nécessaires pour gérer les cas réels rencontrés en production : variétés des géométries des tubes et des profilés, spécificités machines, procédés et contraintes propres à l’atelier.
Certaines de ces fonctionnalités sont complexes à mettre en oeuvre et nécessitent d’adapter intelligemment les algorithmes d’optimisation aux contraintes industrielles visées. Un logiciel qui offre en apparence de bonnes performances pour les cas basiques, peut en réalité avoir des performances très décevantes dans les cas d’utilisation réels.
Prenons le cas de l’imbrication de profilés. Pour simplifier le calcul, un algorithme pourrait représenter chaque pièce uniquement par sa boîte englobante, c’est-à-dire le rectangle qui l’entoure. Cette approximation facilite le placement, mais ne tient pas compte de la géométrie réelle des découpes d’extrémité. Deux pièces qui pourraient être davantage rapprochées grâce à la forme de leurs extrémités seront alors considérées comme plus encombrantes qu’elles ne le sont réellement, avec à la clé une moins bonne utilisation de la matière.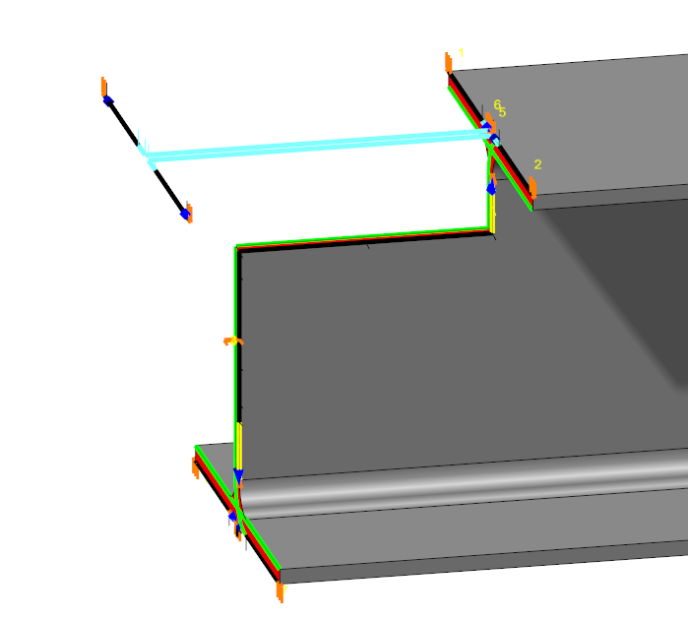 Exemple : Pour découper le profilé suivant tout en respectant sa géométrie, il est nécessaire de retirer la matière au niveau des aîles avec l’ajout de « rectangle cuts » afin de rendre la découpe possible sans collision.
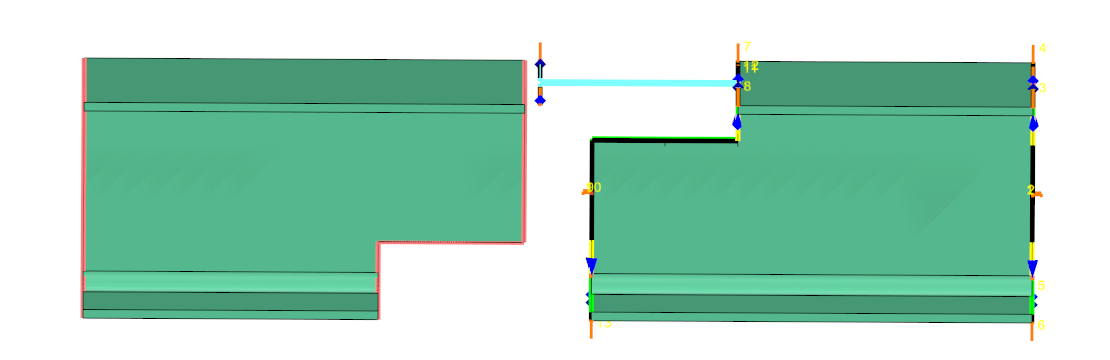
Une imbrication optimisée de deux occurrences de cette pièce sera basée sur l’ensemble des découpes nécessaires à la découpe du profilé et pas seulement sur leur boite englobante:
2. La performance de de l’imbrication elle même.
Une fois cette condition remplie, la différence se joue sur la capacité du logiciel à optimiser non seulement l’utilisation de la matière, mais aussi les temps de coupe et de préparation. Cette performance doit, elle aussi, être évaluée sur des cas réels, en tenant compte des contraintes et des procédés propres à l’atelier. En effet, un excellent résultat d’optimisation a peu d’intérêt s’il n’est pas réellement applicable en production.
A ces deux critères techniques, il faut aussi ajouter un troisième critère : La qualité générale du logiciel CAO/FAO et du support.
Un algorithme performant n’a de réelle valeur que s’il s’intègre dans un logiciel fiable et efficace au quotidien. Ergonomie, stabilité, robustesse et fiabilité des résultats sont donc essentielles pour ne pas perdre en production les gains obtenus par l’optimisation. De plus, la réactivité et l’expertise des équipes de support comptent également, notamment pour résoudre rapidement les problématiques métier complexes.
Avec l’IA qui facilite le développement logiciel, pourquoi l’imbrication de tubes nécessite-t-elle toujours une expertise algorithmique avancée ?
Avec la généralisation de l’IA dans le développement logiciel, on peut considérer qu’il est de plus en plus facile de créer des outils capables de résoudre des problèmes d’optimisation relativement standards.
Mais générer du code ne signifie pas «maîtriser un problème d’optimisation complexe dans un cadre industriel».
Dans l’imbrication de tubes, la véritable difficulté ne consiste pas simplement à trouver une disposition possible des pièces. Elle consiste à obtenir la meilleure efficience matière possible tout en respectant l’ensemble des contraintes industrielles qui conditionnent réellement la production : géométrie des pièces et des profils, orientations autorisées, contraintes de coupe, chutes réutilisables ou encore exigences liées à la machine qui peuvent considérablement complexifier le problème.
Prenons l’exemple des priorités entre pièces. Si des pièces A (violettes) sont prioritaires sur des pièces B (vertes) et que le stock de barres est limité, une approche simple consiste à placer d’abord le maximum de pièces A, puis à utiliser l’espace restant pour les pièces B. Les priorités sont respectées, mais les pièces A sont positionnées sans tenir compte des pièces B.
L’algorithme peut ainsi passer à côté d’une meilleure solution, par exemple en alternant A et B pour exploiter des coupes communes.

Une approche plus performante intègre directement les priorités dans l’optimisation : elle considère simultanément les pièces A et B pour optimiser leur placement, tout en garantissant que les pièces B ne seront placées que si toutes les pièces A peuvent l’être. Les priorités sont respectées sans sacrifier la performance globale de l’imbrication.
Comment gérer et réutiliser les chutes dans l’imbrication de tubes ?
La valorisation des chutes joue également un rôle important dans l’optimisation. Un algorithme d’imbrication performant doit être capable d’attribuer une valeur aux chutes disponibles, mais aussi aux chutes qui seront générées par chaque solution d’imbrication. Il peut ainsi décider automatiquement s’il est plus pertinent d’utiliser une chute existante ou une barre neuve. Cette approche permet à la fois d’économiser de la matière, d’exploiter efficacement les chutes disponibles et de limiter leur accumulation dans l’atelier.
Dans ce cas d’usage concret, l’objectif est de couper 75 fois la même pièce en disposant de barres neuves (6m et 4.5m) et de deux chûtes (3.22m et 3.65m).Problème
o Barre : 6000 mm
o Barre : 4500 mm
o Chute : 3220 mm
o Chute : 3650 mmLa difficulté consiste à choisir la bonne combinaison de barres. Dans cet exemple, la meilleure solution n’en utilise que trois : une chute existante, une barre de 6 m et une barre de 4,5 m. Cette combinaison permet de produire toutes les pièces avec quasiment aucune nouvelle chute.
Solution
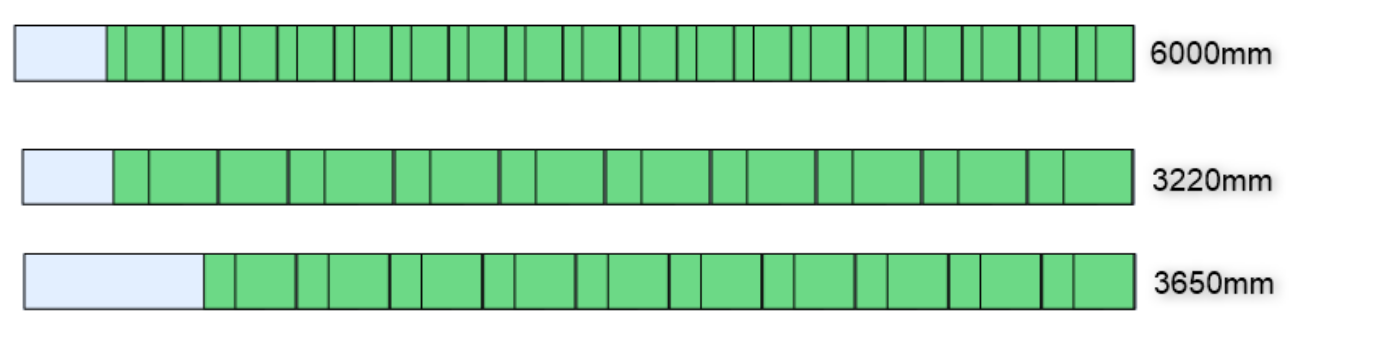
Les autres combinaisons nécessitent quatre barres. Elles augmentent donc le temps de production et génèrent davantage de chutes à gérer et à stocker dans l’atelier.
C’est ce principe global qui doit être appliqué: les chutes disponibles doivent être prises en compte par l’algorithme d’imbrication et être réutilisées pour de futurs placements.
Quand peut-on utiliser les coupes communes et quels sont leurs avantages ?
Une coupe commune dans une imbrication consiste à utiliser une même coupe pour séparer deux pièces
adjacentes imbriquées dans un tube. Cela permet de :
• réduire la consommation de matière, puisqu’on supprime l’espace qui aurait été nécessaire entre
les deux pièces,
• réduire le temps de découpe, puisqu’une seule coupe remplace deux opérations,
• limiter certains mouvements ou opérations de repositionnement de la tête de découpe.
En revanche, ce n’est pas applicable à toutes les géométries ni à tous les procédés de découpe.
L’algorithme d’imbrication doit donc savoir déterminer quand une coupe commune est techniquement réalisable et avantageuse.
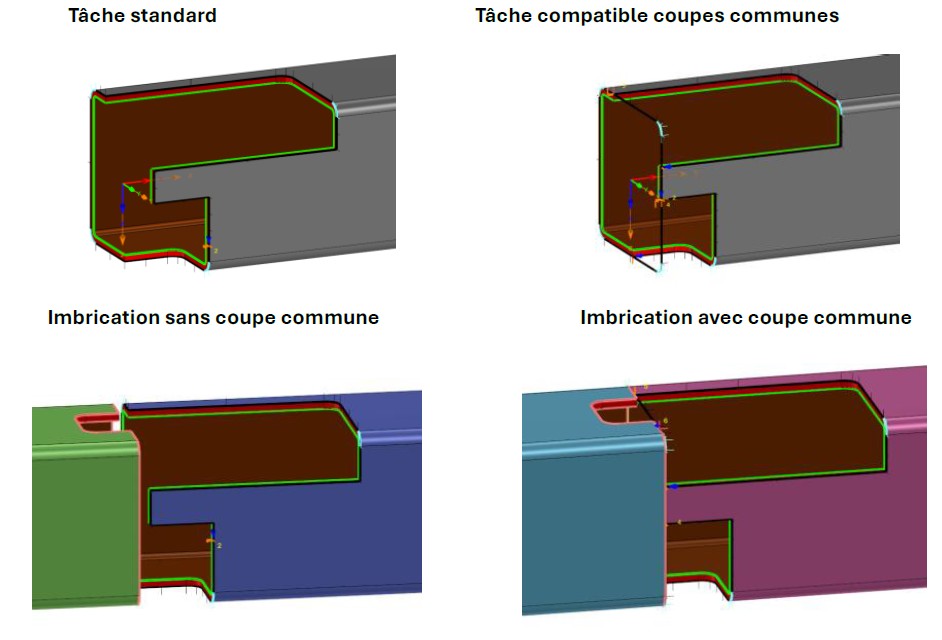
Si nous prenons comme exemple des tubes avec des extrémités présentant des encoches ou des protrusions, la détection de coupes communes devient même plus difficile. Dans ces cas, les algorithmes de nesting doivent être capables de modifier les trajectoires de découpes et placer en coupe commune aussi des extrémités qui n’ont en commun qu’une partie de la trajectoire. On parle alors de coupe commune partielle.
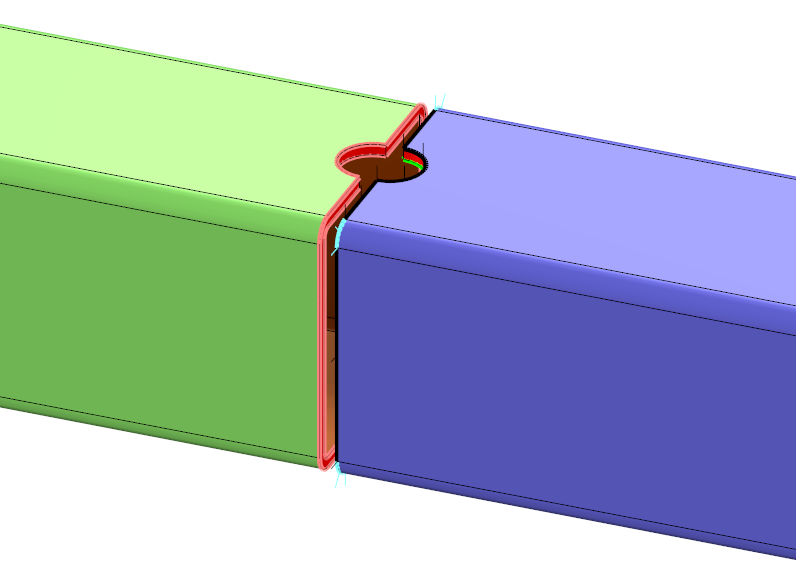
Sans coupe commune 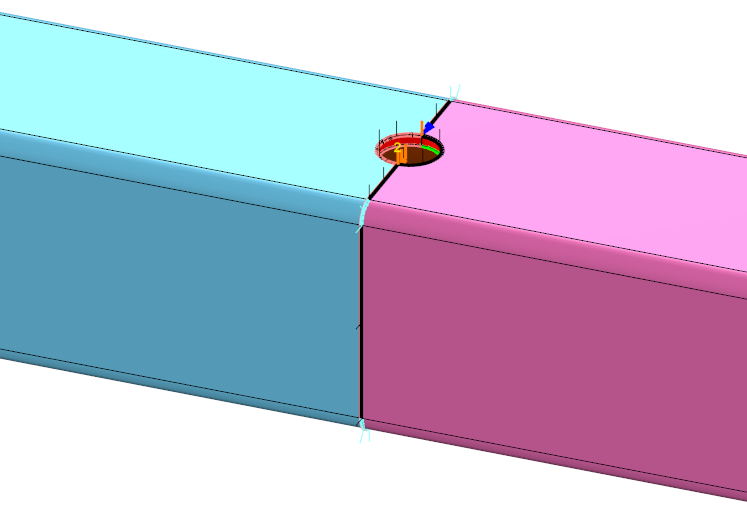
Avec coupe commune partielle Même lorsque les tubes présentent des découpes d’extrémité complexes, un algorithme d’imbrication avancé peut les prendre en compte pour identifier et générer automatiquement des coupes communes lorsque cela est possible.
Contenu


